



钢结构焊接施工质量控制措施和制作加工质量控制
【一】、钢结构焊接施工质量控制措施
在钢结构建筑工程施工中,钢结构焊接是施工环节,为钢结构焊接施工的质量及焊接过程的安 全性,需落实焊接施工措施。
1)在本项目焊接期间,需注重电渣焊施工技术的落实。第1,采取熔丝电渣焊工艺技术,配置2台为一组的电渣焊机,每根柱上的1块隔板进行同时、同规范对称焊接,使加热充分、冷却均匀,减少变形情沉的发生。在这期间,不可应用受潮的焊剂,避免焊丝生锈、粗细不均;若使用湿法熔炼焊剂,则需按照相关规定烘干。第2,实际焊接期间,需对渣池进行调整,添加焊剂,控制渣池的,避免电弧现象的发生,进而避免焊接不够稳固情祝的发生。通常,渣池需控制在20一30mm。第3,焊接期间,若出现焊接中断的情祝,需实施应对策略,如后热与保温、重新余热、检查及清理焊缝、焊接工艺参数调整、使用合格的焊接材料及设备等,后续焊接作业顺利进行。第4,焊接之后,需进行手工气割电渣焊引操作,以此电渣焊焊接的质量符合彩钢结构焊接施工质量要求。
2)在本项目箱型柱主焊缝焊接过程中,需严格规范焊接工艺技术操作。第1,在4条纵向主焊缝填充及盖面焊过程中,选择使用埋弧焊工艺。
焊接前将焊接区域中的污渍清理干净,焊接过程中对焊剂进行烘干处理。在此基础上,2条焊缝采取2台焊机协同进行焊接。第2,焊接作业以一端为起点,施焊工艺技术同时、同向、同规范,避免出现焊接中断情祝,焊接到另一端完成整个焊接作业。值得注意的是,焊缝在引弧板中引出的长度需控制在)80mm。第3,箱型柱主焊缝全熔透部分是1级焊缝,需外观检查合格,并经超声波检测检验合格,以此箱型柱主焊缝焊接整体质量。
3)对于本项目栓钉焊接,需严格按照焊接施工工艺要求进行之后,规范施工验收。第1,焊缝形状需要与施工要求相符,要求在360°范围内焊缝过1mm,焊缝宽超过0.5mm。第2,避免出现相关质量缺陷问题,如气孔、夹渣等。第3,焊缝咬肉需小于0.5mm。第4,焊钉焊后的高度偏差需控制在±2mm范围内。第5,焊钉垂直度需≤5°。
【二】、钢结构夹层制作加工质量控制
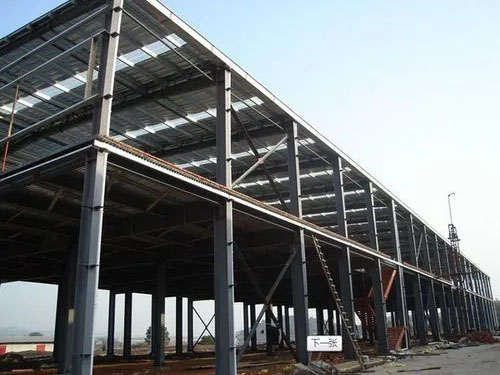
钢结构夹层的制作加工质量直接影响到钢结构夹层建筑的整体安 全性、稳定性和使用寿命。
(1)在材料选择上严把质量关。所有材料在进入施工现场或者加工厂之前,都需经过严格的质量检验,包括外观检查、化学成分分析、尺寸测量和力学性能测试等,钢材的物理和化学性能满足工程要求,并且具备相应的质量合格证书和检测报告。同时,钢结构夹层在存储和加工过程中要对材料采取的防护措施,避免产生锈蚀、变形等问题,材料质量的性。
(2)严控钢结构夹层的加工精度。在下料、组装和焊接的每一个步骤中,严格按照图纸和工艺标准操作,尺寸的连接的牢固性。下料时可以采用数控切割机、等离子切割机等设备,构件尺寸与要求保持一致。在组装和焊接时,需控制组装的定位精度,避免构件错位或偏移,并且采取工艺措施以防焊接变形(如对称焊接、分段焊接等),构件的形状和尺寸符合要求。同时,要焊缝质量,避免出现焊接缺陷(如裂纹、气孔、夹渣等),在焊接完成后对焊缝进行无损检测,如超声波或射线探伤,以焊接质量达到标准。
(3)加工完成后,还需对钢结构夹层进行的质量检测与验收。质量检测与验收包括外观检查、尺寸测量和力学性能测试等,构件的性能符合和规范要求。
另外,钢结构夹层表面需进行和防锈处理,以提高其性能,防止在长期使用过程中因环境影响而出现锈蚀,从而延长结构的使用寿命。对于一些环境下使用的钢结构夹层,还应根据环境条件选择适合的表面处理方式,如喷涂防锈漆或者镀锌等,构件在恶劣环境条件下仍能保持的性能。
(4)加工过程中采取的质量管控措施至关重要。
企业应建立严格的施工工艺规程,并且通过的质量管理制度,对各个环节的操作进行监督和控制。施工人员应经过充分的培训,自身具备操作所需的技能水平,能够按照规范流程进行操作。